Apprendre à souder des tuyaux en cuivre : méthode fiable pour une étanchéité parfaite

Maîtrisez la soudure des tuyaux en cuivre étape par étape : matériel, préparation, technique et erreurs à éviter pour une installation étanche et durable

Découvrir les méthodes

Vous avez un raccord qui fuit ? Un ancien montage en cuivre à refaire ? Pas de panique. La bonne nouvelle, c’est que le brasage tendre, souvent appelé à tort "soudure", reste une technique accessible. Même pour un bricoleur du dimanche. Il suffit de comprendre les étapes clés. Et surtout, de ne pas tomber dans les pièges classiques. Alors, on attaque.

Installation de tuyaux en cuivre avec raccords apparents dans une cave fraîchement aménagée
90%

des joints en cuivre tiennent plus de 20 ans avec un bon brasage

30min

temps moyen pour souder un raccord avec le bon matériel

150€

économisés en moyenne sur un dépannage professionnel

Pourquoi le brasage est la technique incontournable en plomberie cuivre

Tout d’abord, parlons clair : ce n’est pas de la soudure au sens strict. Le cuivre ne fond pas. Ce qu’on fait, c’est du brasage tendre. Un métal d’apport, généralement un fil à base d’étain, fond entre 180 et 250 °C. Il pénètre par capillarité dans l’espace entre le tube et le raccord. Le joint devient solide. Étanche. Et durable.

Ce procédé est partout dans les installations domestiques. Eau froide, eau chaude, chauffage central. Il résiste bien aux pressions habituelles. Un bon brasage tient des décennies. Pas besoin de le toucher tous les cinq ans. Il s’intègre parfaitement aux circuits existants. Et il est compatible avec la majorité des matériaux utilisés en plomberie intérieure.

Toutefois, attention aux confusions. Pour le gaz, c’est une autre histoire. Là, on parle de brasage fort, avec des alliages à base de cuivre-phosphore. Températures plus élevées. Résistance accrue. Et surtout, réglementation stricte. Ce type d’intervention exige une qualification. Un professionnel certifié. Pas question de bricoler ça soi-même. La sécurité avant tout.

Et puis, le cuivre, c’est un matériau noble. Il se travaille bien. Il résiste à la corrosion. Il ne se dégrade pas avec le temps. Il est recyclable. Bref, un choix logique pour une installation sérieuse. Même si d’autres solutions existent aujourd’hui.
Matériel nécessaire pour un brasage réussi

Avant de mettre le feu, il faut s’équiper. Pas besoin d’un arsenal. Mais quelques outils bien choisis font toute la différence.

  • Commencez par un coupe-tube professionnel. La scie à métaux, c’est tentant. Mais elle écrase le tube. Elle ne coupe pas droit. Résultat : le raccord ne s’emboîte pas correctement. Le joint sera bancal. Le coupe-tube, lui, donne une section parfaitement perpendiculaire. Et il ne déforme pas le cuivre.
  • Ensuite, l’ébavureur. Après la coupe, il y a toujours un petit rebord à l’intérieur. Et parfois à l’extérieur. Cet ébavureur, souvent intégré au coupe-tube, enlève ces aspérités. Un passage rapide suffit. C’est essentiel pour un bon emboîtement. Et pour éviter les turbulences dans l’eau.
  • La toile émeri fine ou une brosse métallique viennent ensuite. Le cuivre doit briller. Pas juste être propre. Il faut que l’oxydation disparaisse. Même un film invisible empêche la brasure de tenir. On nettoie l’extérieur du tube. Et l’intérieur du raccord. Jusqu’à ce que ça scintille.
  • Le flux décapant est un allié précieux. Il empêche l’oxydation pendant le chauffage. Il facilite la capillarité. Il faut choisir un flux adapté à l’eau sanitaire. Pas celui pour le frigo ou l’industrie. Sinon, risque de contamination. On en met une fine couche. Sur le tube. Jamais sur le raccord. C’est une règle d’or.
  • Le fil de brasure tendre ? Optez pour un alliage étain 95 % / argent 3,5 %. Oui, c’est un peu plus cher. Mais la qualité est là. Le métal coule mieux. Le joint est plus solide. Et il résiste mieux à la corrosion. Un petit investissement pour un résultat durable.
  • Le chalumeau à gaz ? Butane ou propane. Le butane, c’est bien pour les petits diamètres. Le propane, c’est plus puissant. Idéal pour les tubes de 14 mm ou plus. Avec un allumage piézo. Pratique. Pas besoin de briquet. Et surtout, un écran thermique. Le mur derrière, le carrelage, le bois… Tout peut chauffer. L’écran protège. C’est un simple panneau métallique. On le place entre la flamme et le support.
  • Enfin, les gants de protection et les lunettes de sécurité. La flamme est intense. Les projections de métal, même rares, peuvent brûler. La prudence n’a jamais fait de mal à personne.

Préparer les tubes : l’étape décisive pour éviter les fuites

Beaucoup pensent que le plus dur, c’est le feu. En réalité, 80 % du succès se joue avant. Dans la préparation.

Préparation de tubes en cuivre avec coupe-tube, ébavureur et toile émeri sur une surface de travail

D’abord, couper le tube à la bonne longueur. Avec le coupe-tube. Rotation lente. On serre progressivement. Pas d’effort brutal. Une fois coupé, on passe à l’ébavure. Intérieur et extérieur. On tourne l’outil doucement. On sent quand le rebord disparaît.

Ensuite, le nettoyage. On prend la toile émeri. On frotte l’extérieur du tube. Sur toute la longueur qui va entrer dans le raccord. Environ 2 à 3 cm. On fait pareil pour l’intérieur du raccord. Avec une brosse ou un morceau de papier plié. On insiste. Jusqu’à ce que le métal brille. Pas de traces noires. Pas de gris.

On applique alors une fine couche de flux décapant. Un petit pinceau ou un doigt. Sur le tube. Jamais sur le raccord. Le flux doit être frais. Pas desséché. Il doit couler légèrement.

On enfile le raccord. On pousse à fond. En tournant légèrement. Comme pour visser. Ça répartit le flux. Et ça garantit un emboîtement complet. On vérifie que le tube est bien à fond. Pas de jeu. Pas de décalage.

Et là, on s’arrête. On ne touche plus. On ne souffle pas dessus. On ne pose pas le tube par terre. Le cuivre est fragile. Une empreinte de doigt. Une poussière. Et ça peut compromettre le joint.

Chauffer correctement : l’erreur la plus fréquente

C’est ici que tout déraille souvent. Le chauffage. Pas assez. Trop. Ou mal réparti.

La règle : chauffer le raccord, pas le tube. Le raccord a une masse plus importante. Il stocke la chaleur. C’est lui qui va transmettre la température au tube. Si on chauffe le tube, il chauffe trop vite. Le raccord, pas assez. Résultat : pas de capillarité. La brasure ne rentre pas.

On utilise un mouvement circulaire. On passe la flamme tout autour du raccord. On insiste sur les côtés. Pas sur le dessus. On évite les points chauds. On veut une montée en température uniforme.

Quand le flux commence à frémir, c’est bon signe. Il devient brillant. Il ne fume pas. Il ne brûle pas. S’il noircit, c’est trop chaud. On arrête. On laisse refroidir. Et on recommence.

Et surtout, pas d’eau dans le tube. Même une goutte. L’eau absorbe la chaleur. Le cuivre ne monte pas en température. Le joint ne se fait pas. Avant toute opération, on coupe l’arrivée d’eau. On ouvre les robinets. On vide complètement le circuit. On attend que ça sèche. Surtout si le tube est horizontal. L’eau stagne.

Introduire le fil de brasure : la technique du "fil aspiré"

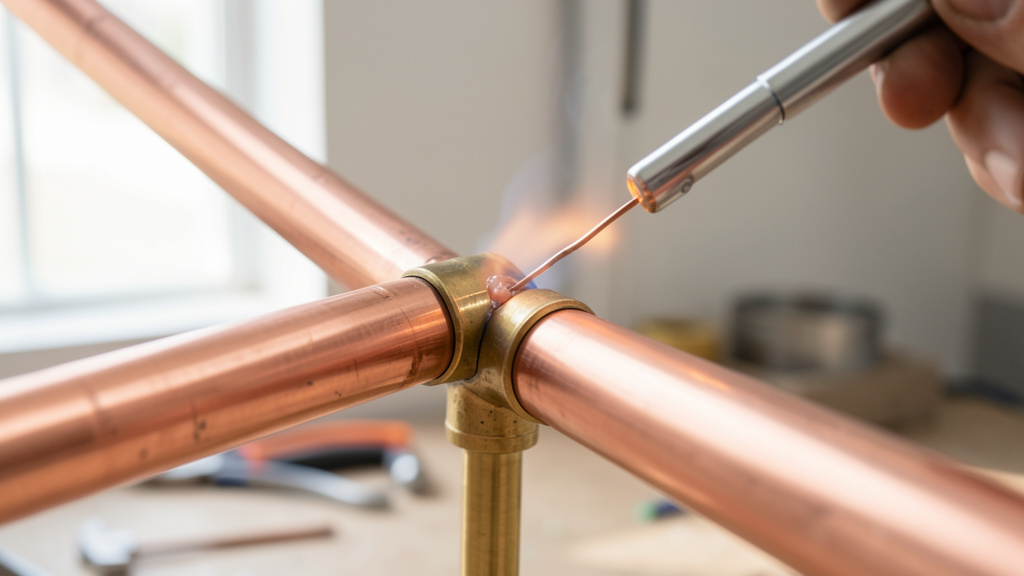
Quand le raccord est à bonne température, on approche le fil. Pas avec la flamme. On le présente à l’entrée du raccord. Du côté opposé à la flamme.

Brasage de tuyau en cuivre avec chalumeau et fil de brasure en action

Le métal doit fondre et être aspiré. Comme par magie. Par capillarité. Si le fil fond mais reste en goutte, c’est pas prêt. Si ça fait une boule, c’est qu’il y a de l’humidité. Ou que le métal n’est pas assez chaud.

On maintient le fil en place. Il fond progressivement. Il pénètre dans le joint. On voit un petit anneau de brasure apparaître. Tout autour du raccord. Quand il est complet, on arrête.

Pas besoin d’en mettre trop. Le surplus ne sert à rien. Il peut boucher le tube. Ou créer des points de fragilité. On laisse faire la capillarité. C’est elle qui fait le travail.

Et surtout, ne jamais forcer. Si le fil ne coule pas, ce n’est pas une question de pression. C’est que la température n’est pas atteinte. On retire le fil. On chauffe encore un peu. Et on recommence.

Refroidissement et contrôle final

Une fois le joint fait, on ne touche plus. On laisse refroidir naturellement. Sans courant d’air. Sans eau froide. Le métal doit se solidifier en paix. Si on bouge le tube, le joint peut fissurer. Même imperceptiblement.

Après quelques minutes, quand tout est froid, on essuie les résidus de flux. Avec un chiffon humide. Le flux, une fois sec, peut être corrosif. Il faut l’enlever. Surtout dans un circuit d’eau potable.

Ensuite, on remplit lentement le circuit. On ouvre les robinets progressivement. Pour éviter les chocs hydrauliques. Un coup de bélier, ça peut tout casser.

Et enfin, on vérifie l’étanchéité. On laisse couler l’eau. On observe le joint. Pendant plusieurs minutes. Pas de goutte. Pas de trace humide. Parfait.

Si ça fuit, pas de panique. On vide. On chauffe. On retire le raccord. On nettoie. Et on recommence. L’erreur est humaine. Le cuivre, lui, pardonne.

Comparaison rapide des méthodes alternatives

Chaque situation est différente. Ce comparatif vous aide à choisir la bonne méthode en fonction de votre contexte, de votre budget et du temps dont vous disposez.

Faites défiler horizontalement pour comparer toutes les méthodes

Brassage à la flamme

Difficulté
Intermédiaire
Coût
100 à 200 € (matériel)
Temps
30 à 60 min/joint
Durabilité
Exceptionnelle

Raccords à sertir

Difficulté
Facile
Coût
200 à 500 € (pince)
Temps
10 à 15 min/joint
Durabilité
Très bonne

Raccords à compression

Difficulté
Très facile
Coût
5 à 15 €/pièce
Temps
5 à 10 min/joint
Durabilité
Bonne

Quel matériel avez-vous pour souder ?

Cochez le matériel que vous avez sous la main. Le calculateur vous indique quelles méthodes sont immédiatement réalisables sans rien acheter de plus.

Méthodes réalisables avec votre matériel

Cochez vos équipements ci-dessus pour découvrir quelles méthodes sont à votre portée immédiatement.

Erreurs courantes et comment les éviter

Les fuites, c’est rarement un défaut du matériel. C’est souvent une erreur d’étape.

Cuivre mal nettoyé

Même une fine couche d’oxydation. Même un doigt gras. Et la brasure ne tient pas. Le métal ne colle pas. Solution : nettoyer jusqu’à ce que ça brille. Et ne pas toucher après.

Flux insuffisant ou mal appliqué

Trop peu, et la capillarité ne fonctionne pas. Trop, et le surplus peut boucher le tube. Et si on en met sur le raccord, le flux peut s’échapper. Appliquez-en juste assez. Sur le tube. Et emboîtez immédiatement.

Chauffage inégal

On chauffe un côté. Le joint ne fait pas le tour. La brasure stagne. Solution : mouvement circulaire. Chauffer le raccord, pas le tube. Et attendre que le flux frémit.

Questions fréquentes

Pourquoi certains ont des difficultés avec les diamètres supérieurs (14 mm vs 12 mm) ?

Voilà une question qui revient souvent. Pourquoi souder du 12 mm, c’est facile. Et le 14 mm, c’est la galère ? La réponse est physique. Le 14 mm a une masse thermique plus élevée. Il faut plus de chaleur pour le porter à température. Un chalumeau basique, type butane de camping, peut ne pas suffire. Même s’il affiche 1750 °C sur la boîte. Le propane, c’est mieux. Plus chaud. Plus puissant. Mais même là, il faut du temps. Il faut chauffer plus longtemps. Et de façon plus uniforme. Autre facteur : la longueur du tube. Plus il est long, plus il dissipe la chaleur. S’il est relié à un circuit, la chaleur part dans les autres parties. Le raccord ne monte pas assez en température. Solution ? Utiliser un chalumeau propane. Ou un chalumeau oxydant, si on a l’habitude. Ou préchauffer progressivement. En tournant la flamme lentement. En insistant sur le raccord. Et surtout, ne pas s’impatienter. Le 14 mm, c’est plus lent. Mais pas plus compliqué. Il faut juste respecter la physique.

Alternatives au brasage : quand éviter la flamme

Parfois, on ne peut pas utiliser de flamme. Dans un appartement. Près d’un mur en bois. Ou quand on n’a pas confiance en ses gestes. Heureusement, il existe d’autres solutions. Les raccords à sertir. Rapides. Propres. Sans flamme. On coupe. On nettoie. On enfonce. Et on serre avec une pince. Le joint est étanche à 100 %. Et très résistant. Le seul inconvénient ? La pince. Elle coûte cher. Mais on peut la louer. Ou l’acheter d’occasion. Les raccords à compression, aussi appelés écrous 6 pans. Démontables. Faciles à poser. Parfaits pour les espaces restreints. On enfile l’écrou. La bague. On pousse le tube. Et on serre. Pas besoin de chauffage. Idéal pour les débutants. Moins cher en matériel. Mais moins fiable à long terme. Surtout si le tube bouge. Comparaison ? Le sertissage, c’est plus fiable. Le compression, c’est plus accessible. Le brasage, c’est le plus durable. Mais il demande de la pratique. D’ailleurs Comment bien choisir ses raccords de plomberie en 2026 ? pourrait vous aider à choisir selon votre projet.

Quand faire appel à un professionnel ?

Certaines situations, mieux vaut ne pas les bricoler. D’abord, le gaz. C’est réglementé. Un professionnel certifié est obligatoire. Pas de discussion. La sécurité prime. Ensuite, les installations complexes. Réseau entier. Sous pression. Endroits difficiles d’accès. Si vous doutez, mieux vaut faire appel à un expert. Puis, le manque de matériel adapté. Si vous n’avez pas de chalumeau propane. Si vous n’avez pas d’écran thermique. Si vous n’avez pas de gants. Ne forcez pas. Et enfin, les fuites persistantes. Si vous avez tout essayé. Nettoyé. Chauffé. Et ça fuit encore. C’est peut-être un problème plus profond. Un tube fendu. Un raccord défectueux. Un mauvais emboîtement. Un pro verra vite ce qui cloche. Parfois, deux heures de bricolage, c’est plus cher qu’un dépannage. Et surtout, plus risqué. Et si vous hésitez sur les travaux à faire, un comparatif des kits de plomberie peut vous éclairer. Enfin, si l’idée de tout refaire vous stresse, un guide complet sur la rénovation de maison vous montrera que chaque étape a son moment. Et sa méthode.